
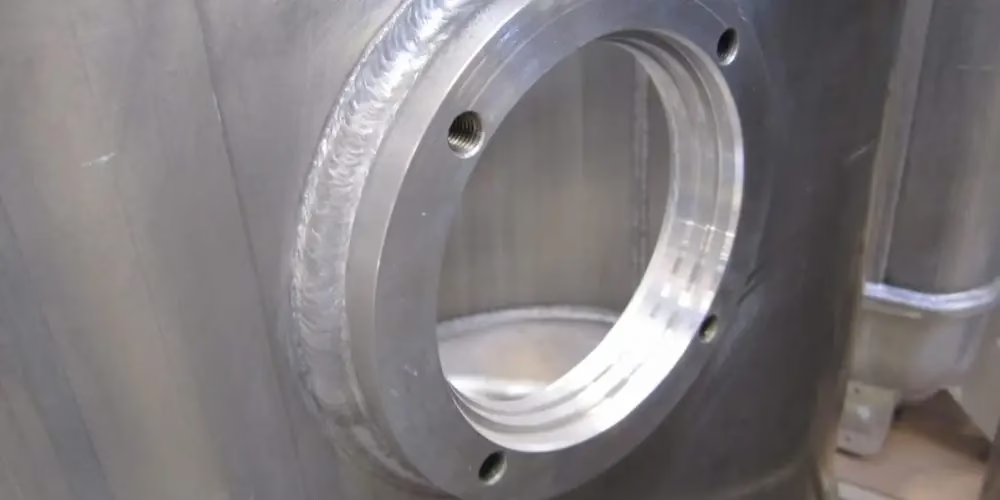
31/10/2023
Aluminium er et fantastisk materiale med mange fordele: det er let, stærkt og korrosionsbestandigt. Men når det kommer til svejsning, kan aluminium byde på unikke udfordringer sammenlignet med stål. Denne artikel guider dig igennem processen med at svejse aluminium, fra valg af den rette legering og gas til de bedste teknikker og almindelige problemer.
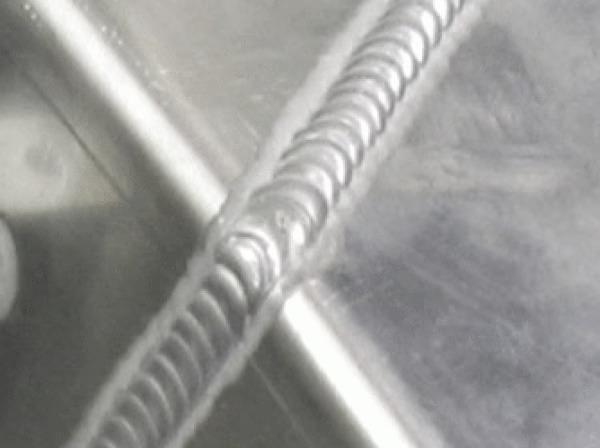
- Hvorfor er aluminium svejsning udfordrende?
- Valg af den rette aluminiumlegering til svejsning
- Svejseprocesser til aluminium
- Beskyttelsesgas til aluminiumssvejsning
- Forberedelse af aluminium før svejsning
- Svejseteknikker til aluminium
- Almindelige problemer ved aluminiumssvejsning og løsninger
- Aluminium korrosionsbestandighed og svejsning
- Historisk perspektiv på svejseprocessen
- Ofte stillede spørgsmål (FAQ)
- Konklusion
Hvorfor er aluminium svejsning udfordrende?
Der er et par faktorer, der gør svejsning af aluminium anderledes og mere udfordrende end svejsning af stål:
- Oxidlag: Aluminium danner naturligt et oxidlag på overfladen, når det udsættes for luft. Dette lag, selvom det beskytter mod korrosion, har et meget højere smeltepunkt end selve aluminiumet. Det betyder, at oxidlaget skal fjernes eller brydes igennem for at opnå en god svejsning.
- Lavt smeltepunkt: Aluminium har et lavere smeltepunkt end stål. Dette gør det mere modtageligt for gennembrænding, især ved tyndere materialer.
- Høj varmeledningsevne: Aluminium leder varme meget effektivt. Det betyder, at varmen hurtigt spredes væk fra svejseområdet, hvilket kan gøre det vanskeligt at opretholde den rette temperatur til en vellykket svejsning.
- Porøsitet: Aluminiumssvejsninger er mere tilbøjelige til at udvikle porøsitet, små huller i svejsningen, hvis processen ikke kontrolleres nøje.
Valg af den rette aluminiumlegering til svejsning
Ikke alle aluminiumlegeringer er lige velegnede til svejsning. Nogle legeringer er designet til at være mere bearbejdelige end svejsbare. Generelt set er de 6xxx- og 5xxx-serierne af aluminiumlegeringer kendt for deres gode svejsbarhed. Legeringer som 5083, 6082 og 6061 er populære valg til svejseapplikationer.
I forhold til bearbejdning nævnes i den givne tekst legeringer som 2007, 2011, 5083, 6026, 6082, 6262R og 7xxx-serien som gode valg. Det er vigtigt at bemærke, at mens nogle legeringer som 5083 og 6082 er nævnt i begge sammenhænge (svejsning og bearbejdning), er det afgørende at forstå, at den optimale legering afhænger af de specifikke krav til projektet, herunder både svejsbarhed og bearbejdelighed. Det er altid en god idé at konsultere en materialespecialist for at sikre det bedste valg til din applikation.
Svejseprocesser til aluminium
De to mest almindelige svejseprocesser til aluminium er MIG (Metal Inert Gas) og TIG (Tungsten Inert Gas) svejsning.

MIG Svejsning (GMAW)
MIG svejsning, også kendt som GMAW (Gas Metal Arc Welding), er en populær og effektiv metode til svejsning af aluminium, især til tykkere materialer og længere svejsninger. Ved MIG svejsning bruges en kontinuerlig tråd af aluminium som elektrode og tilsatsmateriale. En beskyttelsesgas, typisk argon, føres gennem svejsepistolen for at beskytte smeltebadet mod atmosfæren.
Fordele ved MIG svejsning af aluminium:
- Høj svejsehastighed, hvilket er ideelt til længere svejsninger og tykkere materialer.
- Relativt let at lære og betjene.
- God til at svejse tykkere aluminium.
Ulemper ved MIG svejsning af aluminium:
- Kan være sværere at kontrollere på tyndere materialer, hvilket øger risikoen for gennembrænding.
- Svejseudstyret kan være dyrere end til TIG svejsning.
- Ofte en grovere svejsning i forhold til TIG.
TIG Svejsning (GTAW)
TIG svejsning, også kendt som GTAW (Gas Tungsten Arc Welding), er en mere præcis og kontrolleret svejseproces, der er særligt velegnet til tyndere aluminium og svejsninger af høj kvalitet. Ved TIG svejsning bruges en ikke-smeltende wolframelektrode til at skabe lysbuen, og tilsatsmateriale tilføres separat. Ligesom ved MIG svejsning bruges argon som beskyttelsesgas.
Fordele ved TIG svejsning af aluminium:
- Fremragende kontrol over svejseprocessen, hvilket giver høj kvalitet og præcision.
- Ideel til tyndere materialer og komplicerede svejsninger.
- Renere svejsninger med mindre sprøjt.
Ulemper ved TIG svejsning af aluminium:
- Langsommere svejsehastighed end MIG svejsning.
- Kræver mere erfaring og færdighed af svejseren.
- Kan være mindre effektivt til tykkere materialer.
Kan man svejse aluminium med CO2?
Nej, CO2 er generelt ikke egnet som beskyttelsesgas til aluminiumssvejsning. CO2 er en reaktiv gas, der kan reagere med det smeltede aluminium og føre til porøsitet og dårlig svejsekvalitet. Argon er den foretrukne beskyttelsesgas til aluminiumssvejsning på grund af dens inerte natur, som sikrer en ren og beskyttet svejsning.
Beskyttelsesgas til aluminiumssvejsning
Som nævnt er argon den mest almindelige og anbefalede beskyttelsesgas til aluminiumssvejsning. Argon er en inert gas, hvilket betyder, at den ikke reagerer med aluminium ved høje temperaturer. Dette sikrer en ren og beskyttet svejsning uden forurening. I visse tilfælde kan argon blandes med helium for at øge varmetilførslen, hvilket kan være fordelagtigt ved tykkere materialer.

Forberedelse af aluminium før svejsning
En grundig forberedelse er afgørende for en vellykket aluminiumssvejsning. De vigtigste trin i forberedelsen er:
- Rengøring: Fjern alle former for forurening, såsom olie, fedt, snavs og oxidlag fra svejseområdet. Brug en egnet aluminiumsbørste (rustfri stål bør ikke bruges, da det kan efterlade jernpartikler) og et opløsningsmiddel som acetone eller isopropylalkohol.
- Oxidfjerning: Det er vigtigt at fjerne oxidlaget umiddelbart før svejsning, da det hurtigt dannes igen. Dette kan gøres mekanisk med en børste eller kemisk med en bejdse. Ved MIG og TIG svejsning hjælper lysbuen også med at bryde oxidlaget op.
- Opvarmning (forvarmning): For tykkere aluminiummaterialer kan forvarmning være gavnlig for at reducere risikoen for revner og forbedre indtrængningen. Den anbefalede forvarmningstemperatur afhænger af legeringen og tykkelsen.
Svejseteknikker til aluminium
Når du svejser aluminium, er der nogle teknikker, der kan hjælpe dig med at opnå bedre resultater:
- Høj varmeindgang: Aluminium leder varme godt, så det kræver en højere varmeindgang end stål for at opnå en god sammensmeltning.
- Hurtig svejsehastighed: For at undgå for meget varmeopbygning og gennembrænding, er det vigtigt at svejse med en relativt hurtig hastighed.
- Push-teknik (MIG): Ved MIG svejsning af aluminium er en push-teknik (svejsepistolen skubbes fremad) ofte at foretrække frem for en pull-teknik (svejsepistolen trækkes bagud).
- Pulserende strøm (TIG og MIG): Pulserende strøm kan give bedre kontrol over varmeindgangen, især ved tyndere materialer og ved positionssvejsning.
Almindelige problemer ved aluminiumssvejsning og løsninger
- Porøsitet: Porøsitet er et almindeligt problem i aluminiumssvejsninger. Det kan skyldes forurening, utilstrækkelig gasdækning, eller for hurtig afkøling. Sørg for god rengøring, korrekt gasflow og passende svejseparametre for at minimere porøsitet.
- Gennembrænding: Gennembrænding opstår, når varmen er for høj, eller svejsehastigheden er for langsom, hvilket resulterer i et hul i materialet. Juster svejseparametrene og hastigheden for at undgå gennembrænding.
- Revner: Varmerevner kan forekomme i aluminiumssvejsninger, især ved visse legeringer. Forvarmning, korrekt legeringsvalg og passende svejseprocedurer kan hjælpe med at reducere risikoen for revner.
Aluminium korrosionsbestandighed og svejsning
Aluminium er kendt for sin gode korrosionsbestandighed på grund af det naturlige oxidlag, der dannes. Svejsning kan dog påvirke korrosionsbestandigheden i svejseområdet, især hvis oxidlaget ikke gendannes korrekt efter svejsning. I de fleste tilfælde gendanner oxidlaget sig selv hurtigt i et miljø med tilstrækkelig ilt. For øget beskyttelse kan anodisering anvendes efter svejsning for at skabe et tykkere og mere beskyttende oxidlag.
Historisk perspektiv på svejseprocessen
Svejseprocessens historie er lang og fascinerende. Modstandssvejsning blev udviklet allerede i 1886 i USA, og kulbuesvejsning fulgte hurtigt efter i Rusland i 1887. Gassvejsning blev udviklet i 1902 i Sverige, og i 1905 blev beklædte elektroder videreudviklet, også i Sverige. Det store gennembrud for svejsning kom under 2. Verdenskrig, hvor elektrosvejsning blev brugt til masseproduktion af Liberty-skibe i USA. Siden da har udviklingen af svejseprocesser accelereret, med introduktionen af pulversvejsning i 1940'erne, TIG-processen, MIG/MAG-processen i 1950'erne, elektronstrålesvejsning i 1957 og lasersvejsning i slutningen af 1960'erne. Disse innovationer har gjort svejsning til en afgørende proces i moderne industri.
Ofte stillede spørgsmål (FAQ)
- Hvilken gas skal jeg bruge til aluminiumssvejsning?
- Argon er den mest almindelige og anbefalede beskyttelsesgas til aluminiumssvejsning.
- Kan jeg svejse aluminium med en CO2 svejser?
- Nej, CO2 er ikke egnet til aluminiumssvejsning. Argon er den korrekte gas.
- Hvilke aluminiumlegeringer er bedst at svejse i?
- 6xxx- og 5xxx-serierne, såsom 5083, 6082 og 6061, er kendt for god svejsbarhed.
- Hvad ødelægger aluminium?
- Selvom aluminium har god korrosionsbestandighed, kan visse miljøer og kemikalier angribe oxidlaget over tid. Dog er aluminium generelt meget holdbart i de fleste miljøer.
Konklusion
Aluminiumssvejsning kræver lidt mere opmærksomhed og de rette teknikker end stålsvejsning, men med forståelse for de unikke udfordringer og de korrekte metoder kan du opnå fremragende resultater. Ved at vælge den rette legering, bruge argon som beskyttelsesgas, forberede materialerne korrekt og anvende de anbefalede svejseteknikker, kan du mestre kunsten at svejse aluminium og udnytte dette fantastiske materiales potentiale i dine projekter.